工业塑料件与包装塑料制品选材对比:南京金源塑料厂经验解读
工业件与包装件:材料选择的底层逻辑差异
在注塑车间里待久了,你会发现一个有意思的现象:同样是用PP料,做工业齿轮箱和做食品包装盒,模具设计和工艺参数完全是两套打法。南京金源塑料厂这些年同时承接工业塑料件和包装塑料制品的订单,积累了不少对比经验。今天就从选材角度聊聊,两者到底差在哪。
结构强度 vs 卫生安全:先分清需求优先级
工业塑料件通常要承受机械载荷、温度波动和化学腐蚀,比如水泵叶轮、电机支架这类非标塑胶构件定做,材料必须兼顾刚性和耐疲劳性。我们常用增强改性PP(含30%玻纤)或PA66+GF30,拉伸强度能到120MPa以上。而包装塑料制品更看重食品级认证、透明度和抗跌落冲击,比如奶茶杯盖用的GPPS或PET,韧性靠添加MBS弹性体调节。
拿我们最近做的案例来说:某农机厂委托南京金源塑料厂:塑胶外壳注塑加工,外壳要求-20℃低温落球不裂,选的是高抗冲ABS;而同月接的化妆品包装盒订单,客户指定要PCR再生料(消费后回收树脂),环保指标卡得很严。同一台注塑机,料筒温度就得差30℃以上。
模具设计的分水岭:浇口与冷却系统
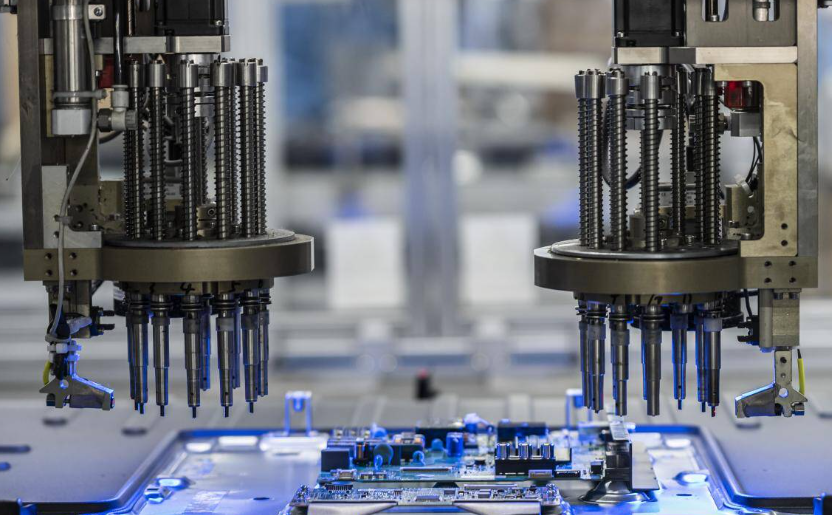
做塑料模具制造时,工业件和包装件的侧重点截然不同。工业件壁厚常超过3mm,需要设计潜伏式浇口或扇形浇口来减少内应力;包装件薄至0.8mm,必须用热流道系统保证充模速度,否则冷料痕直接报废。冷却方面,工业件多用直通式水道,而包装件要上随形冷却,配合3D打印镶件,把周期压到25秒以内。
- 工业件典型参数:模温80-120℃,保压80MPa,周期60-90s
- 包装件典型参数:模温40-60℃,保压40MPa,周期15-25s
成本核算:别只看原料单价
很多客户第一句就问“PP多少钱一吨”,但实际算总账时,包装塑料制品的模具寿命要求是50万模次以上,钢材得用S136加渗氮处理;工业件模具10万模次就行,P20钢足够。省下的模具费往往比原料差价更可观。另外,包装件对飞边要求极高(0.05mm以内),修边人工费占比能到15%,而工业件允许0.2mm飞边,后续打磨成本低得多。
- 先确定工况:是受力结构件还是接触食品/药品?
- 再定材料等级:增强改性还是食品级?
- 最后算模具寿命:高频次生产必须投资高端模具钢
南京金源塑料厂在非标塑胶构件定做领域沉淀了12年,我们的经验是:选材不是越贵越好,而是匹配真实使用场景。比如某物流公司定做托盘,我们推荐高密度聚乙烯(HDPE)替代尼龙,成本降40%,抗蠕变性能反而更优——因为托盘主要受压而非受拉。
工业与包装的界限在模糊,比如可降解包装盒也开始要求耐热性。但核心逻辑不变:先算力学账,再算卫生账,最后算模具账。欢迎带着图纸来我们厂里实测,注塑机一开,数据比任何理论都实在。