南京金源塑料厂工业塑料件精密注塑加工技术要点解析
在工业制造领域,注塑加工的精度与稳定性直接决定产品的生命周期。南京金源塑料厂深耕行业多年,围绕塑胶外壳注塑加工与塑料模具制造积累了扎实的工艺数据。本文从实操角度拆解几个关键技术节点,供同行与客户参考。
一、模具设计与温度控制的核心逻辑
模具是注塑的“母体”,其冷却水道布局直接决定成型周期与内应力分布。我们在塑料模具制造阶段,会依据制品壁厚与材料收缩率,将模温机设定在±3℃波动范围内。例如PC料模温建议120℃-130℃,而PA66则需控制在80℃-100℃,温差过大会导致表面流痕或翘曲变形。
对于工业塑料件,我们更关注浇口位置的剪切速率。若熔体流动前沿速度超过0.8m/s,容易产生喷射纹,此时需调整多级注射压力曲线,将第一段低速填充控制在螺杆行程的15%以内。
二、关键工艺参数与常见缺陷排查
在包装塑料制品生产中,薄壁容器的填充时间往往不足0.5秒。我们通过模流分析软件预判困气位置,并在分型面增设0.02mm深的排气槽。实际生产中,若出现烧焦或短射,优先检查料筒温度是否超出材料推荐上限(如ABS不宜超过250℃),而非直接提升注射速度。
- 保压切换点:建议以V-P切换位置为基准,预留胶量3-5mm,避免压力过冲导致飞边。
- 背压设定:对于添加玻纤的非标塑胶构件定做,背压需控制在10-15bar,防止玻纤断裂降低机械强度。
遇到制品粘模时,不应盲目喷涂脱模剂——那会污染后续焊接或涂装工序。更有效的方法是检查模仁表面粗糙度是否达到Ra0.4以下,并适当延长冷却时间2-3秒。
三、非标定制的沟通要点与过程管控
承接非标塑胶构件定做时,我们要求客户提供三维数模(STEP格式最佳),同时明确功能面与外观面的界限。比如卡扣结构需要保留0.1mm的过盈量,而外观纹理则需指定晒纹编号(如MT-11030),否则试模后修改成本极高。
批量生产阶段,我们每2小时抽检一次关键尺寸,使用三坐标测量仪对比首件数据。若尺寸漂移超过0.05mm,立即停机检查料筒温度传感器与止逆环磨损情况。针对南京金源塑料厂:塑胶外壳注塑加工的长期订单,我们还会建立批次追溯档案,记录每模的工艺参数曲线。
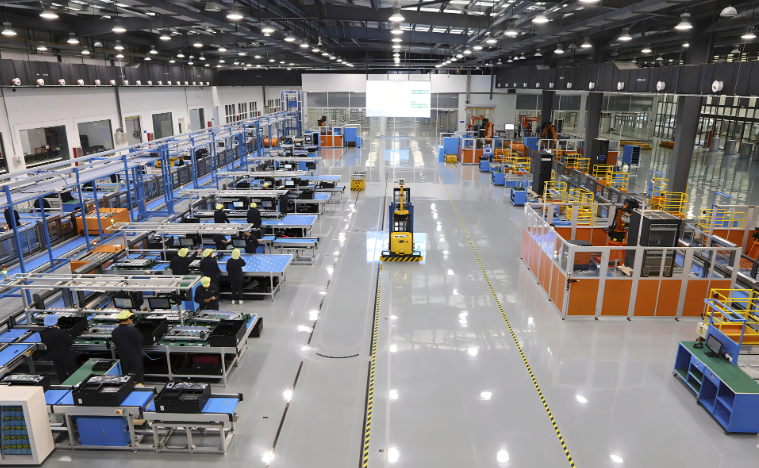
注塑加工的本质是“材料-模具-设备”三者的动态平衡。南京金源塑料厂在塑料模具制造与工业塑料件领域持续迭代,始终将实测数据置于经验判断之上。无论是标准包装塑料制品,还是复杂的非标塑胶构件定做,我们都欢迎携带图纸或样品前来试模验证——只有经过实际打样,才能定义真正适合您的工艺窗口。