注塑模具开发周期如何影响塑胶外壳注塑加工成本控制
模具开发周期,往往是塑胶外壳注塑加工成本控制的第一道闸门。很多客户在询价时只盯着注塑单价,却忽略了前期模具周期的隐性损耗——每拖延一天,厂房租金、设备折旧、人工待机都在无声地烧钱。南京金源塑料厂在承接工业塑料件和非标塑胶构件定做时,最常遇到的项目延期,根源恰恰不在注塑车间,而在模具车间的排程与试模次数。
为什么说模具周期是成本的地基?
塑胶外壳注塑加工的成本构成中,模具摊销通常占单件成本的15%-30%——这个比例取决于模具寿命预期和批量大小。但更关键的是,模具开发周期直接决定了产品上市时间。以我们厂近期交付的一款家电控制面板外壳为例,客户原计划45天开模+试产,实际用了52天,表面看只多了7天,但客户整条装配线空转,连带损失是注塑加工费的4倍以上。所以,南京金源塑料厂:塑胶外壳注塑加工团队在项目启动前,一定会与客户共同确认模具节点,把DFM(面向制造的设计)分析前置到图纸定稿阶段,而不是等模具开了一半再改结构。
缩短周期的实操方法:从设计到试模的压缩
控制周期,不是盲目赶工,而是把每个环节的冗余时间挤掉。具体做法分三步:
- 模流分析提前介入——在模具钢料采购前就完成填充、冷却、翘曲模拟,把常见的缩水、困气问题消灭在电脑里,而不是试模时才发现。这一步通常能减少1-2轮试模。
- 标准件与热流道并行采购——模架、顶针、弹簧这类标准件下单后,立刻启动型腔粗加工,不等全套图纸完成再动刀。南京金源塑料厂的模具车间长期备有常用规格的模架毛坯,塑料模具制造的交期因此能压缩15%左右。
- 试模材料与量产材料一致——不少厂家试模用低价PP,量产改用阻燃ABS,收缩率差异导致尺寸全偏,白白浪费一周返修。我们坚持试模料即量产料,哪怕贵一点,算总账反而划算。
数据对比最能说明问题。常规流程下,一套中等复杂度的包装塑料制品模具(例如日化瓶盖,型腔数16)开发周期约35天,试模3轮;而采用上述并行工程后,周期可压至26天,试模降至2轮。每减少一轮试模,直接节省的钢材修配费、注塑机台时费约6000-9000元,更不用说提前一周量产带来的市场窗口红利。
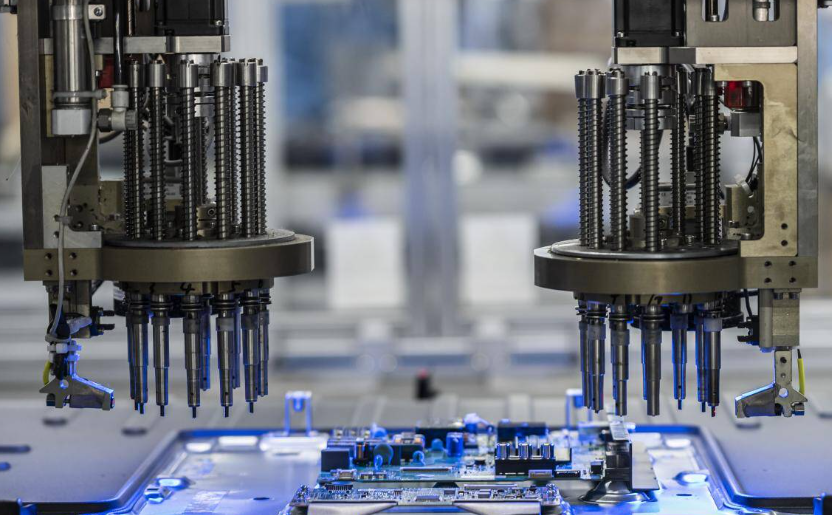
另外还有一个常被忽略的细节:模具开发阶段的冷却水路设计。如果水路布局不合理导致模温不均,注塑成型周期会被迫拉长——原本25秒一模,可能要拖到32秒。这个差距在工业塑料件大批量生产时会被放大,每小时少产约80件,按0.3元/件加工费算,一条产线一天就少赚近600元。所以南京金源塑料厂在塑胶外壳注塑加工的方案评审中,会专门检查冷却水路的流量仿真报告,这既是对客户负责,也是对自己产能效率的保障。
说到底,模具开发周期不是一道算术题,而是一道统筹题。非标塑胶构件定做尤其考验供应商的预判能力——与其等图纸落地再排程,不如在结构设计阶段就参与进去,把周期风险拆散到每一个决策节点。客户挑选合作厂时,不妨多问一句:你们的模具工程师和注塑工程师是在同一张桌子上办公,还是隔着两个部门打电话?这个细节,往往决定了你的成本控制上限。