南京金源塑料厂工业塑料件与非标塑胶构件定做的技术规范说明
工业塑料件的品质,往往藏在模具分型线的0.05毫米公差里,藏在冷却水路的角度设计中。许多客户拿着3D图纸找上门,开口就问“多少钱一套模”,却忽略了材料收缩率、脱模斜度、壁厚均匀性这些更致命的技术参数。南京金源塑料厂在接单时,第一件事永远是做可制造性评审(DFM),而不是急着报价——这一步,能省下后续大半的试模成本。
行业现状:非标定做不是“照图加工”那么简单
市面上的注塑厂多如牛毛,但真正能啃下非标塑胶构件定做硬骨头的并不多。常见的问题集中在三处:一是模具钢材热处理不到位,批量生产一千件后分型面就开始磨损;二是冷却系统设计偷懒,导致厚壁区域缩水、薄壁区域翹曲;三是缺乏过程管控,料温、模温、保压压力全凭老师傅手感。
南京金源塑料厂对此的应对是:模具钢统一采用S136或718H预硬料,关键部位真空热处理至HRC48以上;模流分析软件(Moldflow)提前预判熔接痕与气穴位置;每批量产前首件全尺寸检测,尺寸报告随货附送。这些细节不炫技,却是良品率稳定在97%以上的基础。
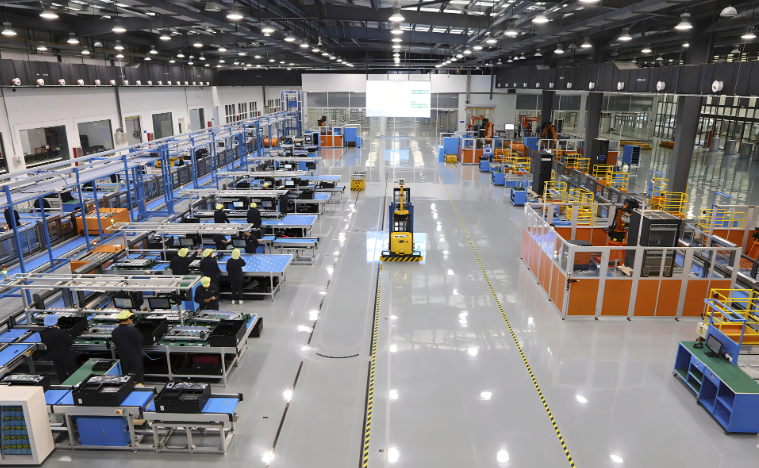
塑胶外壳注塑加工:从壁厚设计到表面工艺
塑胶外壳注塑加工的难点往往不在注塑机吨位,而在壁厚与筋条的平衡设计。比如壁厚1.8mm的ABS外壳,加强筋根部厚度应控制在壁厚的0.6倍以内,否则表面会浮现缩水印。我们常建议客户在图纸阶段就开放沟通,用CAE辅助调整拔模角——哪怕多改两版图纸,也好过模具开好后才发现装不上。
表面处理方面,南京金源塑料厂支持细纹晒纹(VDI 24#)、高光镜面、哑光咬花等多种规格,配合进口色粉精准调色,确保批量色差值ΔE≤1.5。对于医疗或食品接触级外壳,我们也能提供UL黄卡及RoHS、REACH认证的对应材料。
塑料模具制造与工业塑料件的选型逻辑
关于塑料模具制造,需要提醒的是:模具寿命预期决定了钢材档次。试模样品50套以内可选P20,10万次以上量产则务必用S136加氮化处理。南京金源塑料厂默认按“模具寿命50万次”标准制造,模架采用C型标准模架,顶出系统加装导向块——这些投入会在后期维护成本上加倍省回来。
至于工业塑料件的选型,按工况分三档:普通承力件用ABS+PC合金,耐化学腐蚀选PP或PVDF,高耐磨或自润滑场合则用POM+PTFE改性料。我们的技术员在接单时会主动问一句:“使用环境有没有接触油污或溶剂?”——这往往是选材成败的隐藏变量。
- 模具制造周期:常规15~25天,加急可压缩至10天
- 注塑吨位范围:90T~650T,最大模具尺寸800×900mm
- 检测设备:CMM三坐标、二次元影像仪、熔融指数仪
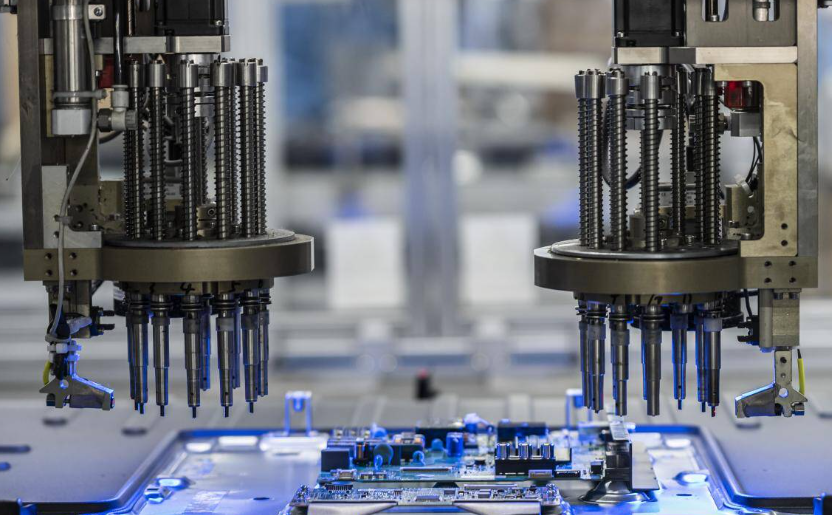
谈到包装塑料制品,很多企业只关心壁厚够不够、堆码会不会塌。但食品级包装的溶剂残留、化妆品瓶的耐应力开裂(ESCR)测试,才是真正的技术分水岭。南京金源塑料厂在净化车间内配备全自动上料系统,避免人工混料带来的杂质污染,同时对于HDPE中空容器,严格把控吹胀比,确保瓶身壁厚均匀度误差不超过±0.1mm。
应用前景与技术延伸
非标塑胶构件的需求正在从“简单替代金属”走向“功能集成”——比如把散热风道、卡扣、导电屏蔽结构一次成型在同一个塑料件里。南京金源塑料厂近年配合客户开发的新能源充电枪外壳、光伏接线盒底座等产品,正是这个趋势的缩影。我们相信,模具与注塑工艺的协同创新,会比单纯压低单价更有生命力。
若有图纸需要评估,欢迎直接联系南京金源塑料厂技术部,我们提供免费DFM分析报告与24小时内初步报价。任何关于塑胶外壳注塑加工、塑料模具制造、工业塑料件、包装塑料制品、非标塑胶构件定做的疑问,都可从源头把关。