非标塑胶构件定做流程详解:从图纸评审到批量交付的关键环节
📅 2026-10-03
🔖 南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做
很多客户拿着图纸找到我们时,第一句话往往是:"这个能做吗?多久能出样品?"但真正决定项目成败的,其实是图纸评审阶段那几个小时。南京金源塑料厂每年承接数百套非标塑胶构件定做项目,我们发现,约35%的潜在质量问题可以在开模前通过系统性评审规避。
图纸评审:被低估的风险控制点
非标塑胶构件与标准件最大的区别在于,每一套模具都是"一次性工程"。塑料模具制造前,工程团队需要逐项核对壁厚均匀性、脱模斜度、浇口位置与熔接痕走向。比如壁厚从3mm突变到1.5mm的区域,注塑时极易产生缩痕或短射。
我们通常建议客户关注三个核心维度:
- 材料收缩率与公差带的匹配(ABS通常0.4%-0.7%,PP可达1.5%-2.5%)
- 分型面位置是否影响外观面或装配基准
- 是否存在倒扣结构需要滑块或斜顶
这些细节直接关系到后续塑胶外壳注塑加工的良率。
从T0到批量:试模数据怎么读
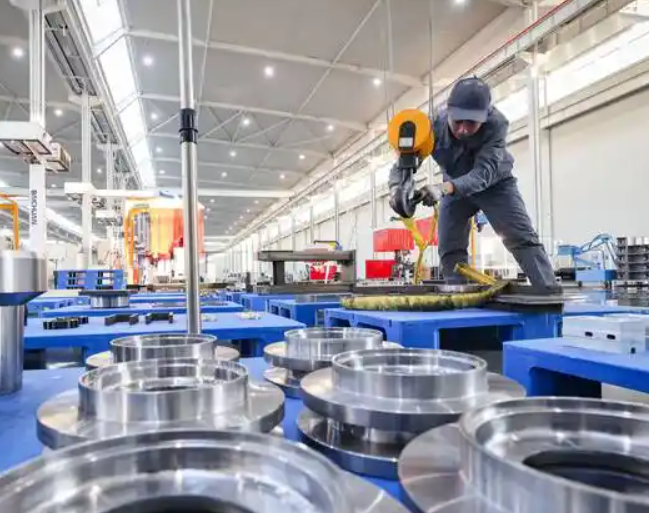
T0试模不是"打几件看看",而是要建立工艺窗口。我们会在试模报告中记录注塑压力、保压曲线、模温分布与冷却时间的对应关系。工业塑料件客户常问:"为什么首件合格,批量却有波动?"答案往往藏在模具排气与冷却水路设计中——排气不良会导致烧焦,冷却不均则引起翘曲。
包装塑料制品的定做逻辑略有不同,往往对表面光洁度和堆叠稳定性要求更高,我们会针对这类需求调整抛光等级和脱模剂方案。
南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做——这五个环节在我们内部是一条闭环链路,每个节点都有对应的检验标准。
建议客户在定做前提供完整3D数据与2D公差图,并明确使用环境(温度、化学接触、载荷类型)。这些信息越具体,模具一次成功率越高。