南京金源塑料厂解析塑胶外壳注塑加工中的常见缺陷与改善方案
📅 2026-10-12
🔖 南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做
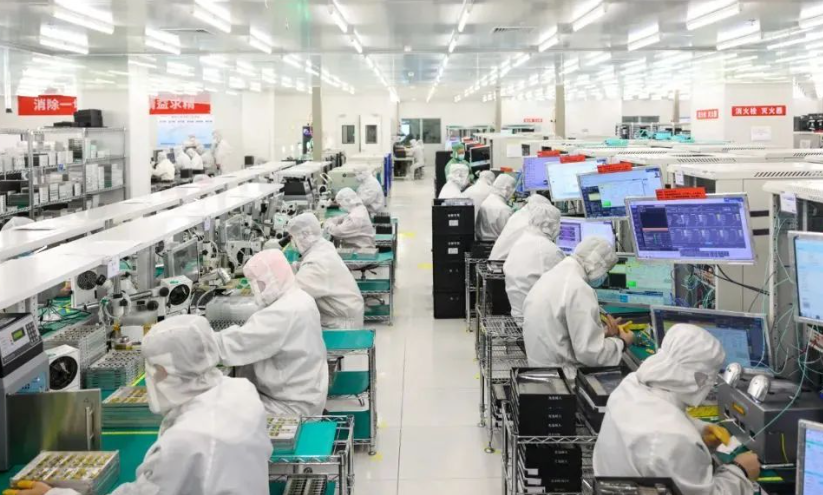
塑胶外壳注塑加工中,缩水、飞边、熔接痕是最让产线头疼的三类缺陷。南京金源塑料厂在长期承接工业塑料件、包装塑料制品及非标塑胶构件定做业务的过程中,积累了针对这些问题的系统化改善经验。
缺陷成因:从模具与工艺两端找根因
以缩水为例,本质是壁厚不均导致冷却速率差异——厚壁区域内部收缩得不到补偿,表面便出现凹陷。飞边则多与锁模力不足或分型面磨损有关,当注塑压力超过锁模力阈值,熔体便从分型面溢出。
熔接痕的产生则与浇口位置和料流前沿温度直接相关:两股料流汇合时,前沿温度若低于材料玻璃化转变温度,界面便无法完全熔合。
实操改善:参数调校与模具优化并行
针对缩水,我们将保压压力提升至注射压力的60%–80%,保压时间延长至壁厚最大处冷却时间的1.2倍,同时优化水路设计,使模温波动控制在±2℃以内。飞边问题则通过以下步骤排查:
- 复核锁模力是否达到注塑机额定值的80%以上
- 检查分型面配合间隙是否超过0.02mm
- 降低注射速度峰值,避免局部压力过冲
熔接痕的改善更依赖塑料模具制造阶段的浇口位置仿真,我们通常将浇口设在熔接痕非外观面或受力薄弱区。
数据对比:改善前后的量化差异
以某款非标塑胶构件定做项目为例,改善前缩水不良率达8.3%,飞边不良率5.1%;调整保压曲线与锁模参数后,缩水降至1.2%,飞边降至0.7%。熔接痕拉伸强度从原材料的42MPa恢复至51MPa,接近母材水平的92%。
南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做——这些业务背后,是对每一个缺陷成因的逐层拆解与数据验证。把参数调准、把模具修到位,良率提升就是自然结果。