南京金源塑料厂注塑外壳加工精度控制与质量检测标准
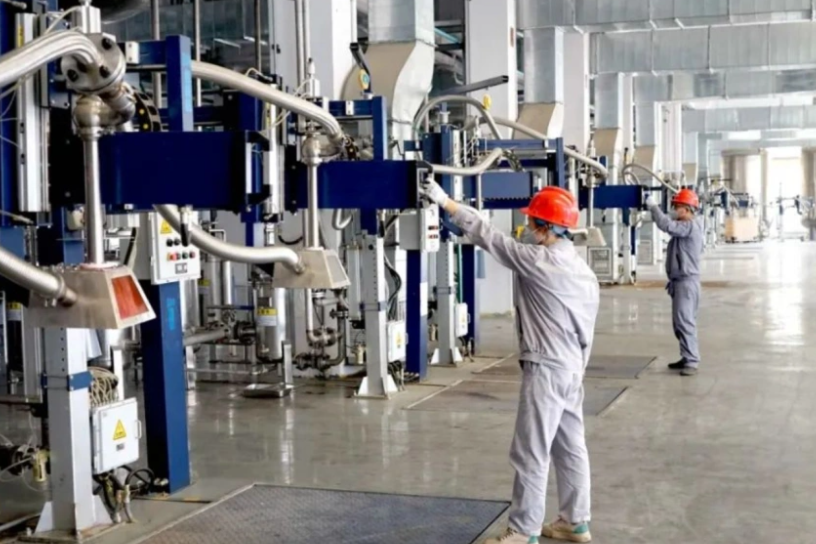
在注塑加工行业,外壳类产品的精度控制从来不是一道“可选工序”,而是决定产品能否顺利装配、长期服役的硬门槛。南京金源塑料厂深耕塑胶外壳注塑加工多年,始终把尺寸公差与外观缺陷的管控放在生产流程的核心位置。今天,我们从实际产线经验出发,聊聊注塑外壳的精度控制逻辑与质量检测标准。
一、精度控制的三条主线
注塑外壳的精度受多重因素影响,但归根结底,我们抓住三条主线:模具温度场均匀性、保压曲线分段设定、材料收缩率的动态补偿。以我们常用的ABS/PC合金为例,模具型腔表面温差若超过8℃,产品翘曲量会放大近一倍。因此,南京金源塑料厂在模具内布置了多点热电偶,实时反馈至注塑机闭环系统,确保模温波动控制在±3℃以内。
保压阶段是另一处容易踩坑的环节。我们根据壁厚分布将保压分为两段——近浇口处采用高压短时保压(约80MPa,持续2秒),远离浇口区域则切换为低压长时保压(约45MPa,持续5秒)。这样做的好处是,既能压实分子链,又避免内应力集中导致的应力发白。
收缩率补偿:不是简单乘以系数
很多同行做模具时习惯给收缩率一个固定值,比如ABS取0.5%。但实际生产中,同一款塑料在不同流动方向的收缩差异可达0.15%。南京金源塑料厂在塑料模具制造环节,会结合模流分析软件,按纤维取向和流动路径分区设定收缩率,并在首件试模后进行三次迭代修正。这种方法虽然耗时,但能将关键安装尺寸的CPK值稳定在1.33以上。
二、质量检测:从“抽检”走向“全检”
对于工业塑料件和包装塑料制品,客户往往最关心装配一致性。我们的检测标准分为三个层级:首件全尺寸检测(三坐标测量仪,精度±0.005mm)→ 过程巡检(每2小时抽5模,用影像仪测关键孔径)→ 终检全检(外观+装配模拟)。其中,外观检测采用“双光源目检法”——在45°和90°两种光照角度下,分别检查缩痕、熔接线和拉伤。
特别要提的是非标塑胶构件定做项目。这类产品往往形状不规则,尺寸公差要求却异常苛刻。我们曾为某医疗设备客户制作一款异形外壳,其卡扣配合间隙要求为0.05mm±0.02mm。通过调整模具排气槽深度(从0.02mm改为0.015mm)并优化射出速度(从45mm/s降至30mm/s),最终将合格率从82%提升至97%。
一个值得分享的案例
去年,我们承接了一批出口德国的工业控制盒外壳订单。客户对表面质量要求极高——不允许有任何可见的流纹或气痕。南京金源塑料厂通过将模温从60℃提升至75℃,并改用“慢-快-慢”三段注射曲线,成功消除了浇口附近的雾斑。同时,我们在模具分型面增加了一圈0.5mm宽的溢料槽,有效避免了飞边毛刺。这批产品最终以零缺陷通过客户验货,也验证了我们在高要求场景下的精度控制能力。
三、写在最后的话
注塑外壳的精度,本质上是对“材料、模具、工艺”三角关系的持续平衡。南京金源塑料厂在塑胶外壳注塑加工中积累的每一组数据、每一次模具修正,都是为了把公差范围从“合格”推向“稳定”。如果您正在寻找可靠的塑料模具制造或非标塑胶构件定做伙伴,欢迎带着图纸来聊——我们愿意把精度这件事,掰开揉碎了讲给您听。