南京金源塑料厂工业塑料件与非标塑胶构件定做的技术要点分析
在工业配套领域,塑胶件的精度与稳定性往往决定整机设备的寿命。南京金源塑料厂深耕注塑加工二十余年,针对工业塑料件和非标塑胶构件定做积累了系统的工艺参数库。今天从材料选型、模具设计到品控节点,聊聊实际生产中容易被忽视的技术细节。
材料选型与收缩率控制
工业塑料件不同于普通包装塑料制品,长期承载、耐温、耐化学腐蚀是硬指标。我们常用增强PA66(玻纤含量30%)做齿轮箱壳体,收缩率需按0.3%-0.5%预补偿;而PPO改性料做电控外壳时,因各向异性明显,模具型腔必须做多点浇口平衡流动。南京金源塑料厂在接单前会出具材料收缩率模拟报告,避免量产时出现翘曲或缩痕。
非标塑胶构件定做更考验材料替代能力。比如客户要求替代进口PEEK件,我们通过PPS+PTFE共混改性,将摩擦系数控制在0.15以下,成本降低40%——这类数据在常规手册里查不到,全靠试模积累。
模具冷却与成型周期优化
塑料模具制造环节,冷却水道设计直接影响节拍。我们采用随形冷却技术,将传统直通水道改为螺旋仿形结构,某型号电控箱外壳的冷却时间从38秒缩短至26秒。注意,模温机设定并非越高越好——ABS料模温60℃时表面光泽度最佳,超过75℃反而易顶白。
- 保压切换位置:需依据模腔压力曲线设定,V/P切换过早导致缺料,过晚则内应力剧增
- 排气槽深度:PA料0.02mm,PC料0.04mm,过深产生飞边,过浅困气烧焦
塑胶外壳注塑加工环节,我们坚持每4小时巡检一次克重公差,±0.5%以内才允许继续生产。曾有客户要求外壳壁厚1.2mm但局部加强筋达2.8mm,通过模流分析调整浇口位置,成功消除流痕。
常见问题与对策
问题一:非标件孔位偏移。多因模具镶件磨损或注塑压力波动。我们每万模次检测镶件同心度,并加装压力传感器实时闭环反馈。若客户图纸公差要求±0.05mm,建议改用二次加工定位,而非单纯依赖模具精度。
问题二:包装塑料制品(如周转箱)变形。多数是脱模时冷却不均导致。可调整顶出顺序,先顶中间再顶四角,同时将水箱温度控制在15-20℃。南京金源塑料厂曾用此方案将某物流箱的平面度从1.8mm降至0.6mm。
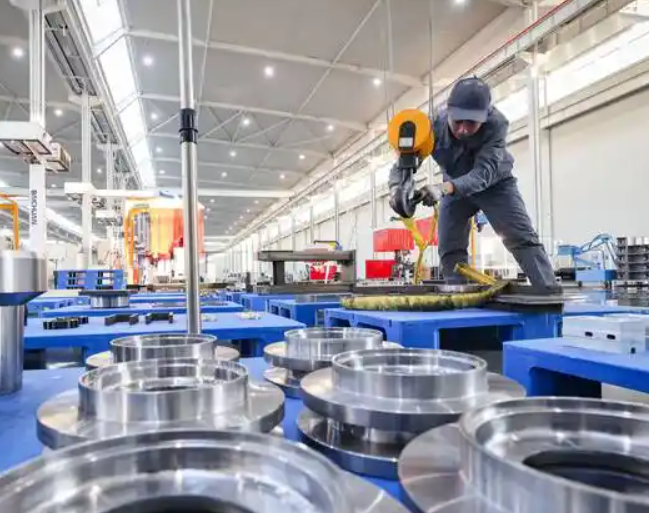
最后提醒:无论工业塑料件还是非标定做,首件全检不能省。我们会在试模后24小时内出具尺寸报告(含CPK值),并留存48小时自然时效后的复测数据。如果您正为复杂结构件寻源,欢迎带着3D图纸来厂里做DFM评审——前期多沟通一小时,后期能省三天调试时间。