南京金源塑料厂注塑外壳加工精度与表面处理工艺解析
注塑外壳的精度,说到底,是模具、设备与工艺参数三者的“三角平衡”。南京金源塑料厂在塑胶外壳注塑加工领域深耕多年,深知0.01毫米的偏差在装配环节可能被放大成无法修复的间隙或应力痕。我们更愿意把每一次试模当作一次精密计算,而不是碰运气。
一、加工精度的核心控制点
拿我们常做的工业塑料件来说,尺寸公差通常要求控制在±0.05mm以内,部分配合面甚至要收窄到±0.02mm。这个级别的精度,首先依赖塑料模具制造阶段的钢材选型与热处理工艺。模具型腔的抛光等级、冷却水道布局,直接决定了塑件在收缩过程中的变形趋势。我们会在模流分析软件里模拟填充与保压曲线,针对玻纤增强材料的高收缩率,预留反向补偿量。
实际生产中,注塑机的锁模力稳定性、螺杆的计量精度同样关键。比如加工包装塑料制品时,壁厚往往只有0.8-1.2mm,若射胶终点位置波动超过0.3mm,就会出现局部欠注或飞边。我们的技术员会每小时巡检一次实际克重,并用三坐标抽检关键孔径。
二、表面处理工艺的分级选择
外壳表面质量并非越亮越好,而是要看应用场景。对于非标塑胶构件定做,客户常要求哑光或皮纹效果以遮盖细微缩痕。我们常用的表面处理路径有:
- 镜面抛光(SPI A1级):用于透明件或高光家电面板,模具钢需达4000目以上砂纸效果。
- 蚀纹(咬花):通过化学腐蚀在模腔形成均匀纹理,遮盖率为60%-80%,手感防滑。
- 涂装/电镀前处理:如果后续要喷漆,外壳表面必须做除尘及火焰处理,确保附着力达5B级。
需要提醒的是,抛光过度反而会导致粘模。我们遇到过某客户要求高光面,但产品脱模时拉伤,后来改为局部段差设计,问题才解决。所以表面处理不是单独工序,必须与脱模斜度(通常取1°-3°)联动考量。
三、常见缺陷与现场对策
注塑加工中最头疼的缺陷是熔接线,尤其在多浇口设计中。它不仅是外观瑕疵,更是结构薄弱点。我们的经验是:把浇口位置调整到非外观面,同时提高模温10-15℃,让熔体前沿温度差缩小到5℃以内。另外,困气导致的烧焦痕,往往靠增加排气槽深度0.02-0.03mm来解决,但这需要精确计算分型面压力。
客户经常问:“为什么同一套模具,不同批次颜色会有差异?”这多半是色母分散不均或烘干不足。我们规定所有色母须在80℃烘箱干燥4小时,且使用前必须过筛。对于包装塑料制品这类大批量订单,我们还会定期清洁料斗磁力架,防止金属杂质划伤模面。
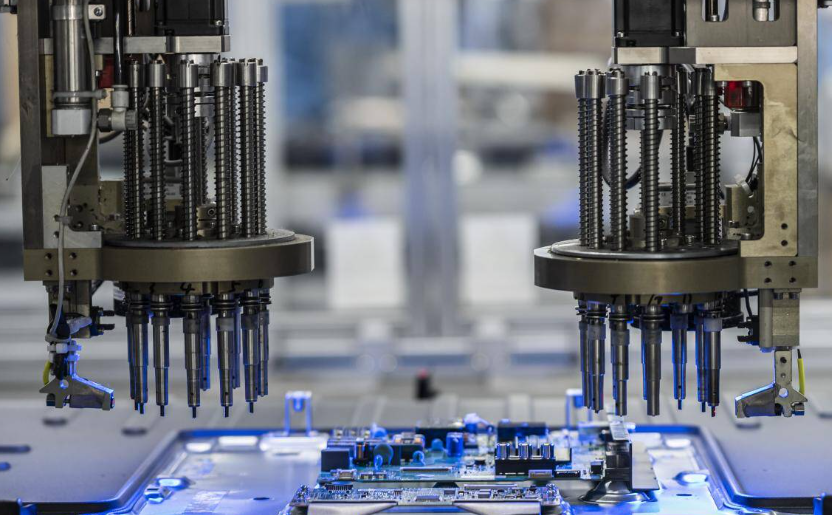
说到底,注塑外壳加工不是单点技术的堆砌,而是经验数据的积累。南京金源塑料厂在塑胶外壳注塑加工、塑料模具制造、工业塑料件、包装塑料制品以及非标塑胶构件定做这五个方向上,都沉淀了各自的工艺数据库。比如我们统计过,壁厚3mm的ABS件,最佳保压压力是注射压力的45%-55%,高于这个值容易内应力开裂,低于则缩水明显。
如果您手头有特殊材料或复杂结构的外壳需求,不妨把图纸发给我们工艺组。我们会先做可制造性分析(DFM),再谈成本与周期。毕竟,一个合理的模具设计,能帮您省下后期修模的几个月时间。