注塑模具设计与制造精度对塑胶外壳成型质量的影响分析
注塑模具的设计与制造精度,直接决定了塑胶外壳的尺寸稳定性、外观质量与结构强度。在南京金源塑料厂多年的塑胶外壳注塑加工实践中,我们发现,模具哪怕0.02毫米的偏差,都会在批量生产中被放大为明显的缩水痕、飞边或装配不良。因此,把控模具全生命周期的精度,是每一个注塑件稳定输出的前提。
分型面与排气系统的精度控制
分型面的贴合度是影响飞边与溢料的首要因素。如果模具合模时,分型面局部间隙超过0.03mm,在高压注塑下,熔融的PC/ABS材料就会钻入缝隙形成飞边。我们通常采用红丹研磨配合三次元检测,确保分型面有效接触面积不低于85%。与此同时,排气槽的深度与位置如果设计不当,会造成困气烧焦——特别是薄壁深腔结构,排气槽深度需控制在0.02-0.04mm之间,这完全依赖钳工的手工精修与试模反馈。
冷却水路与模温均匀性
模温不均引发的翘曲变形,往往被误判为材料收缩问题。实际上,这是模具冷却水路布局不当造成的。南京金源塑料厂在塑料模具制造环节,会采用随形冷却水路设计,利用3D打印镶件或五轴深孔钻加工,使型腔表面温差控制在±5℃以内。对于大型工业塑料件,我们还会分段控制模温,避免局部过冷导致的内应力开裂。数据表明,优化后的冷却系统可使成型周期缩短18%,同时将平面度公差稳定在0.1mm/m以内。
模具的镶件配合公差同样不容忽视。滑动镶件与导向件的间隙必须在0.01-0.015mm之间,过紧会卡死,过松则产生毛边。针对非标塑胶构件定做项目,我们常采用高硬度H13钢配以氮化处理,表面硬度达到HV1000以上,既保证耐磨性,又维持了装配精度。
案例:精密传感器外壳的模具修正
曾有一批医疗传感器外壳,客户反馈安装后存在0.15mm的错位。我们通过模流分析软件复现了填充过程,发现浇口附近流速过快导致芯部偏移。通过调整浇口位置并增加第二段锁模力,同时将型芯固定方式从压板改为锥面自锁结构,最终将错位量控制在0.05mm以内。这个案例说明,模具精度不仅是制造出来的,更是通过试模数据迭代修正出来的。
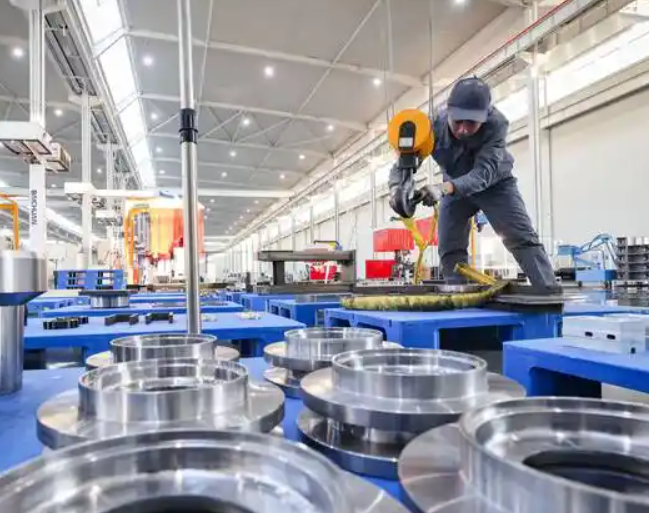
从实际生产角度看,包装塑料制品与工业塑料件对模具精度的侧重点略有不同——包装类更看重表面光泽度的一致性,工业件则更关注形位公差。南京金源塑料厂在塑胶外壳注塑加工中,始终将模具精度作为首要质量杠杆。一套高精度模具的初期投入可能增加15%,但带来的废品率下降与生产效率提升,通常能在三个月内收回成本。
归根结底,模具精度管理是一项系统工程。它需要设计阶段的结构仿真、加工阶段的设备能力、装配阶段的钳工经验,以及试模阶段的科学数据采集共同作用。只有将每个环节的误差控制在可接受范围内,才能交付真正让客户满意的塑胶外壳。这也是南京金源塑料厂在塑料模具制造领域长期坚持的底线逻辑。