南京金源塑料厂注塑加工工艺流程及质量管控要点解析
注塑加工从来不是“把塑料融化压进模具”这么简单。在南京金源塑料厂,我们每天面对的是收缩率波动、冷却不均、应力发白这些实打实的工艺难题。今天不聊虚的,直接拆解我们从接单到交付的完整流程,以及那些真正影响良品率的质量管控细节。
一、从原料到成品:注塑流程中的五个关键节点
塑胶外壳注塑加工的第一步是原料干燥。以ABS为例,若含水率超过0.1%,制品表面就会出现银丝和气泡。我们采用除湿干燥机,在80℃下干燥3小时,确保含水率控制在0.03%以下。紧接着是熔融塑化——料筒温度分四段控制,从后段的220℃逐步升至前段的240℃,温差超过5℃就会导致分解发黄。
注射阶段的核心是速度与压力的匹配。薄壁工业塑料件需要“慢-快-慢”三段注射曲线:先低速引料,再高速充填,最后低速保压补缩。至于保压压力,通常设定为注射压力的50%-70%,保压时间则由浇口冻结时间决定——我们通过模流分析软件模拟,一般取2-3秒。
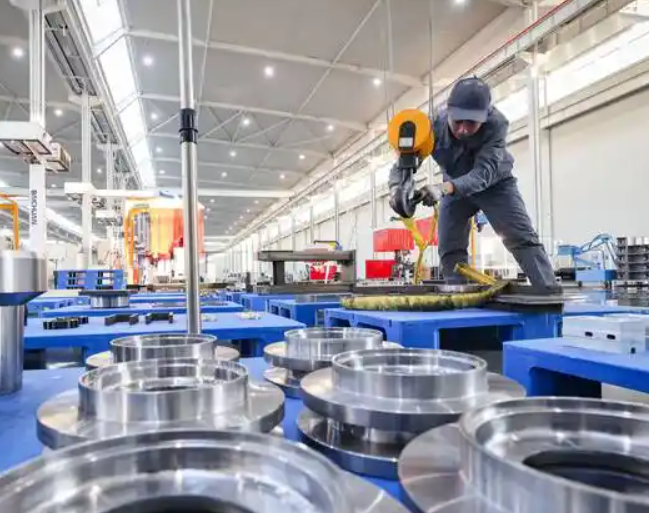
冷却与脱模:最容易被忽视的隐形杀手
冷却时间占整个周期60%以上,但很多厂为了赶产量盲目缩短。以2mm壁厚的包装塑料制品为例,模温设定在40℃时,冷却时间需18秒;若模温升至60℃,冷却时间可缩短至14秒,但制品翘曲变形率会从0.8%升至1.5%。南京金源塑料厂的折中方案是:根据制品结构分区控温,厚壁区域通35℃水,薄壁区域通60℃水,这样既保效率又控变形。
脱模顶出同样有讲究。我们要求顶针布局必须对称,顶出速度控制在20mm/s以内,否则非标塑胶构件定做时,细长筋位极易断裂。另外,脱模角度一般设计为1°-3°,但深腔类产品需加大到5°以上。
二、数据说话:我们的质量管控基准
南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做——这五块业务看似分散,实则共用同一套质控体系。首件检验必须通过三坐标测量仪,关键尺寸公差控制在±0.05mm以内;巡检频率是每2小时一次,抽检数量不少于5件;终检则采用全检+影像仪辅助,重点检查缩痕、熔接痕和飞边。
- 尺寸稳定性:模温波动控制在±3℃内,否则收缩率波动会超过0.15%
- 外观标准:允许轻微料花,但光泽度差异超过3GU即判不合格
- 力学测试:每批次做拉伸和冲击试验,断裂伸长率不低于原材料的85%
拿我们常做的工业塑料件来说,客户要求-20℃环境下落球冲击不破裂。常规PC/ABS在低温下冲击强度会下降40%左右,我们通过添加10%的增韧剂并调整模具浇口位置,最终把合格率从92%提升到98.7%。
模具维护:质量稳定的根基
塑料模具制造不是一锤子买卖。每生产5万模次,我们强制进行预防性维护——抛光型腔、更换弹簧、检测导柱间隙。数据显示,定期保养的模具,其制品尺寸偏差能稳定在±0.03mm内;反之,10万模次不保养的模具,偏差会放大到±0.08mm。这也是为什么我们敢对客户承诺:同一副模具,三年内重复订单的制品一致性误差不超过0.05mm。
说到底,注塑加工是门“三分技术、七分管理”的活儿。南京金源塑料厂不追求花哨的噱头,只盯住料温、模温、压力、时间这四个变量,把每个环节的波动控制在最小范围内。如果您有塑胶外壳注塑加工或非标塑胶构件定做的需求,欢迎带着图纸来聊——我们更关注的是您产品在长期使用中的稳定性,而非一次性的试模成功。