工业塑料件注塑成型常见缺陷分析与工艺优化方案
注塑成型中,**缩痕、翘曲、熔接痕**这三类缺陷,几乎占到了工业塑料件废品率的七成以上。尤其当壁厚差异超过1.5倍时,冷却速率不均导致的内部应力,会直接引发壳体变形——这不是调几段温度就能解决的。
缺陷根源:不止是参数问题
多数人把缺陷归咎于注塑机参数,但真正的问题往往藏在模具设计与材料收缩率的匹配度上。比如POM和PA66的结晶收缩率差异可达0.8%,若模具流道设计未做补偿,即便保压压力拉到120MPa,熔接痕依然会像裂缝一样显眼。我们南京金源塑料厂在承接塑胶外壳注塑加工时,曾遇过客户自带模具反复出现气纹,最终查出是冷料井容积不足——这类结构性问题,调机是解决不了的。
工艺优化的三个突破口
- 模温梯度控制:对玻纤增强材料,将动模温度比定模高15-20℃,能显著减少翘曲;
- 多级注射曲线:在填充末端切换低压低速,配合V/P切换点前移3-5mm,可消除大部分流痕;
- 保压策略:采用分段保压,先高压补缩0.6s,再降30%压力维持到浇口凝固,能有效降低内应力。
这些方法在塑料模具制造阶段就应预埋方案,比如在型腔对应位置加装热电偶探针,而不是事后靠经验猜。
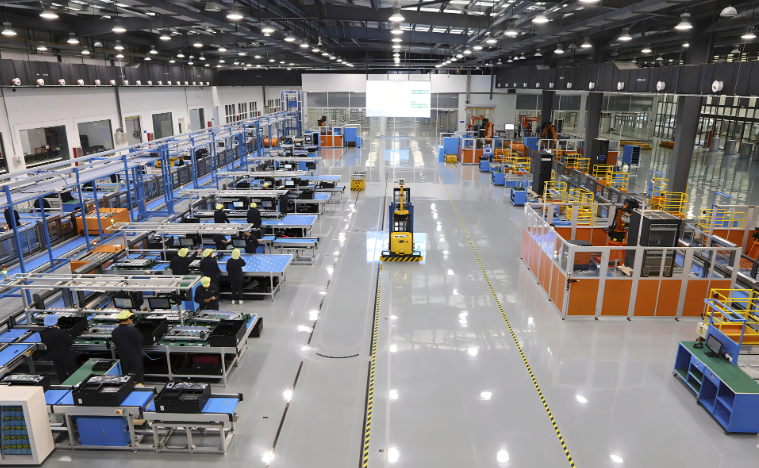
行业现状是:不少中小厂仍依赖老师傅“手感”调机,但材料批次波动、环境湿度变化都会让经验失效。真正的解决方案是建立工艺窗口数据库——将每副模具的合适参数区间固化下来,再结合模内压力传感器实时反馈。我们为某医疗设备客户定制的非标塑胶构件定做项目,通过这套方法,把翘曲废品率从7.2%压到了1.1%,周期缩短11%。
选型与落地建议
如果你正在做工业塑料件选型,别只看材料报价。先确认三点:收缩率各向异性(玻纤增强尤其明显)、热变形温度(比实际使用环境高20℃以上)、熔体流动速率(薄壁件需大于30g/10min)。至于包装塑料制品,更关注抗跌落冲击和食品接触认证,工艺上则要侧重冷却均匀性。
我们的经验是,把模具设计和工艺参数当作一个整体系统来思考。南京金源塑料厂在塑胶外壳注塑加工中,坚持每套模具出厂前做三次全因子DOE试验,确保量产窗口足够宽——这样才能抵抗原料批次波动,而不是正好卡在合格边缘。
应用前景上,随着新能源汽车和储能设备对阻燃、高刚性塑料件的需求爆发,那些能同时解决尺寸稳定性与表观质量矛盾的工艺方案会越来越值钱。谁先把缺陷分析数据化、标准化,谁就能在非标定制市场里拿到更高溢价。