南京金源塑料厂工业塑料件与包装塑料制品产品线对比分析
📅 2026-10-08
🔖 南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做
在工业制造与消费品流通领域,塑料制品的性能需求差异显著。南京金源塑料厂深耕行业多年,围绕工业塑料件与包装塑料制品两条核心产品线,形成了差异化的工艺体系。前者侧重结构强度与尺寸稳定性,后者更关注密封性、卫生标准与成本控制。
工业塑料件:精度与耐久性优先
工业塑料件通常用于电子设备、机械配件及非标塑胶构件定做场景。南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做。以塑胶外壳为例,我们采用模温控制在±1℃的精密注塑机,材料多选PC/ABS合金,拉伸强度可达60MPa以上。模具制造环节引入慢走丝线切割,型腔精度稳定在±0.02mm。
- 关键参数:缩水率补偿0.4%-0.7%,壁厚均匀度≥90%
- 适用场景:仪器仪表壳体、导轨、齿轮、非标安装支架
包装塑料制品:卫生与效率并重
包装线以PET、PP、HDPE为主,常见产品包括周转箱、瓶坯、密封罐。这类制品对熔指要求更宽,但必须通过跌落测试与密封性验证。例如食品级PP周转箱,我们控制模具排气槽深度在0.02mm,避免困气导致缺料。
- 原料干燥:PET需160℃除湿干燥4小时
- 注塑周期:薄壁包装件通常控制在8-15秒
- 后处理:部分产品需火焰处理提升印刷附着力
选型注意事项与常见问题
客户常问:同一模具能否兼顾工业件与包装件?答案是否定的。工业件模具钢材多选S136或NAK80,包装件则常用P20或2316,耐腐蚀要求不同。另一个误区是忽略脱模斜度——包装薄壁件建议1°-2°,工业厚壁件可降至0.5°。
常见问题:工业件出现熔接痕怎么办?可提升料温10-15℃并优化浇口位置。包装件变形超标?检查冷却水路是否距型腔表面低于12mm。
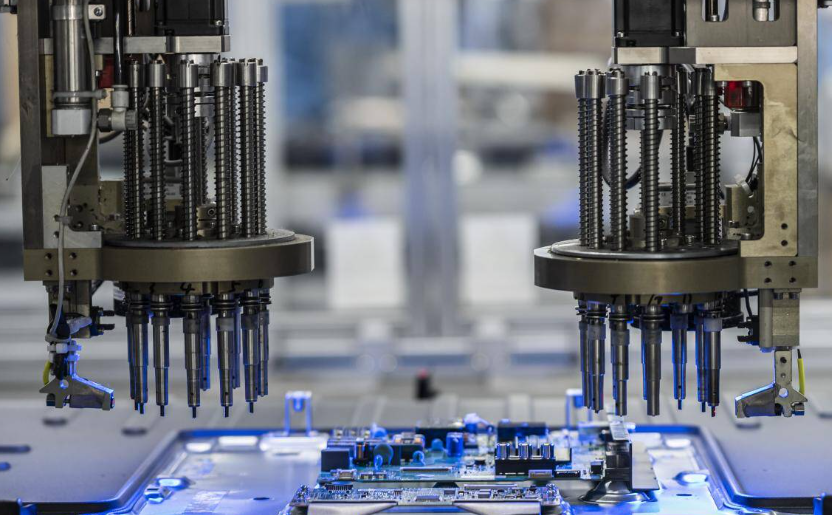
从模具寿命看,工业件模具通常保证30万模次以上,包装件因批量大,需定期氮化处理。南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做。两条产线并非孤立,而是通过共用中央供料与机械手实现柔性切换。理解材料流变与冷却逻辑,比单纯比价更有助于选出匹配的塑料制品方案。