南京金源塑料厂工业塑料件与包装塑料制品产品对比分析
📅 2026-10-17
🔖 南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做
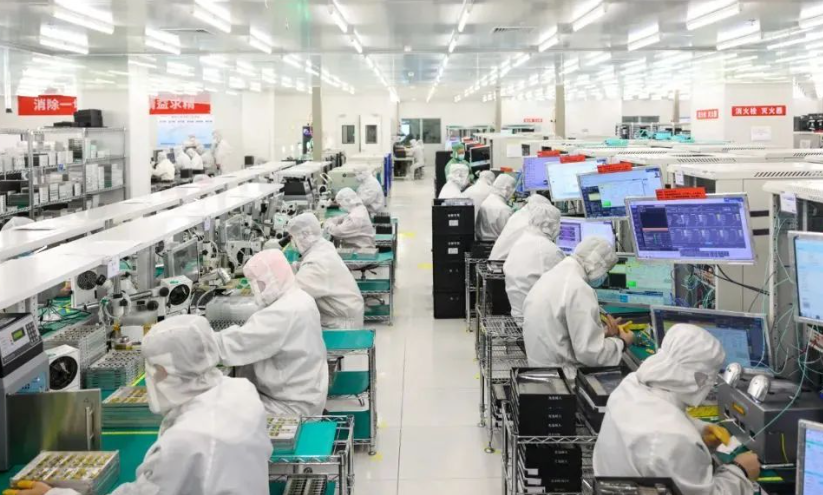
在注塑车间待久了会发现一个现象:同样一台海天160T注塑机,做工业塑料件时调机师傅反复调整保压曲线,而切换到包装塑料制品时往往半小时就能稳定出料。这种差异背后,是两类产品从模具设计到工艺控制的全链条分野。
模具结构与材料选型的差异
南京金源塑料厂:塑料模具制造环节中,工业塑料件通常采用P20或718H预硬钢,模腔数量少但冷却水道排布密集,有些非标塑胶构件定做项目甚至需要设计随形水路。包装塑料制品则偏向多腔快周期模具,一套PP薄壁餐盒模具可能做到8腔甚至16腔,钢材多用S136或2316,重点保证耐腐蚀性和导热效率。
注塑工艺窗口的宽窄之别
工业塑料件如塑胶外壳注塑加工,对尺寸公差要求常达±0.05mm以内,注射压力需分段控制,保压切换点依赖模腔压力传感器反馈。包装制品公差普遍在±0.3mm左右,工艺窗口宽得多,但周期时间被压缩到极致——比如一个1250ml的PP包装桶,壁厚0.8mm,成型周期可控制在12秒以内。
常见问题与应对策略对比
- 工业件典型缺陷:熔接痕强度不足、翘曲变形。对策是模温机分区控温,必要时增加急冷急热工艺。
- 包装件典型缺陷:飞边、充填不满。对策是优化排气槽深度,调整锁模力梯度。
南京金源塑料厂:非标塑胶构件定做业务中,我们常建议客户先明确产品服役环境——若长期承受动态载荷,优先考虑玻纤增强PA66;若仅作静态支撑,ABS或PC/ABS合金更具成本优势。包装塑料制品则需关注食品接触合规性,选用符合GB 4806标准的食品级PP或PET。
建议采购方在询价时提供完整工况参数:工业件注明受力方向与热变形温度要求,包装件明确跌落测试高度与堆码层数。这样模具制造和注塑加工才能一步到位,避免后期反复修模。