南京金源塑料厂注塑外壳加工工艺与精度控制要点
在塑胶外壳注塑加工行业摸爬滚打多年,我见过太多因“差不多就行”而翻车的案例。客户拿着图纸,满心期待地等着一批光洁如镜的工业塑料件,结果开模试产时,缩水、飞边、翘曲一股脑儿全来了——问题从来不在表面,而在每一个被忽视的工艺参数里。
藏在“看起来合格”背后的尺寸偏差
外壳类产品最怕什么?不是强度不够,而是装配时那0.1毫米的“较劲”。很多模具厂试模时用千分尺量几个关键点,觉得达标了就匆匆量产。可一旦批量生产,熔体温度波动、保压压力不稳、冷却水道局部堵塞,产品就开始“闹脾气”。注塑成型的精度,60%靠模具,40%靠工艺纪律,缺一不可。
模具温度场:一个被低估的变量
就拿南京金源塑料厂自己来说,我们做塑胶外壳注塑加工时,对模具冷却系统的设计要求近乎苛刻。模温分布不均,直接导致塑料件内部应力差异——厚壁区域收缩慢,薄壁区域先凝固,应力一旦释放,翘曲变形在所难免。我们实测过,模具表面温差超过8℃时,非标塑胶构件定做的平面度误差会放大到0.3mm以上,这往往是客户验收时最头疼的隐形缺陷。
真正要解决这个问题,靠的不是事后校正,而是源头控制。我们给每副模具都做了模流分析,冷却水道的位置、直径、流量全部经过计算,而不是凭老师傅经验拍脑袋。同时,在注塑机上配备模温机,让模具表面温差控制在±3℃以内。别小看这几度,它决定了工业塑料件的批次稳定性。
从“能做”到“做得稳”:塑料模具制造的底层逻辑
很多客户问过我:同样的材料、同样的注塑机,为什么你们南京金源塑料厂做出来的包装塑料制品,良品率能稳定在97%以上?答案其实很朴素——我们把每个环节的“容错空间”都压缩到了最低。
- 原料干燥:PA、PC这类材料,含水量超标0.02%就会产生银纹,我们强制规定干燥时间不低于4小时,且用露点仪实时监测。
- 保压曲线:不是恒定压力,而是分段递减,让分子链在冷却过程中有序排列,减少内应力。
- 尺寸补偿:模具型腔加工时预留0.15%-0.2%的缩水率余量,但这数值必须根据实际材料批次微调,不能死套手册。
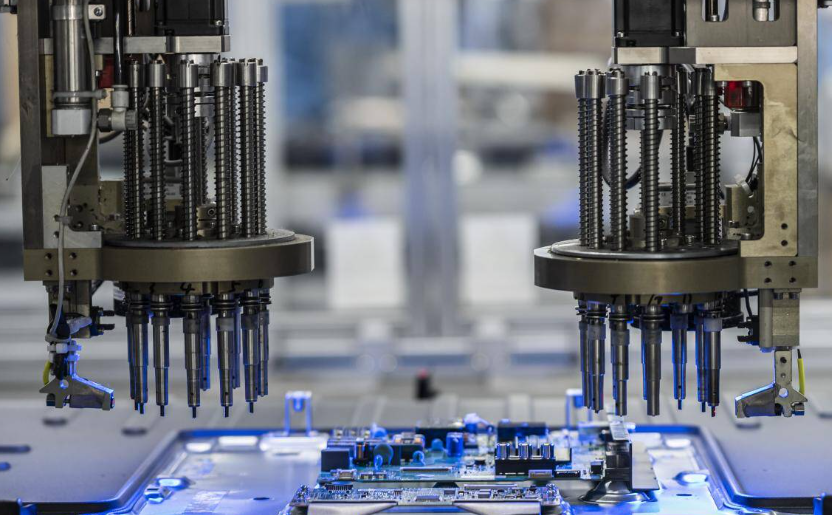
对比那些只做单一类型产品的作坊,我们的优势在于覆盖了塑胶外壳注塑加工、塑料模具制造、工业塑料件、包装塑料制品、非标塑胶构件定做的全链条。这种广度不是负担,反而让我们在跨行业经验中积累了更刁钻的解决思路——比如把汽车灯罩的防雾设计移植到电子烟外壳上,把医疗器械的耐化学腐蚀工艺用在化工包装瓶上。
精度控制的终极建议:把“验收”前移到“预防”
如果你的产品正被飞边、缩痕或尺寸漂移困扰,别急着换模具材料或加严检验标准。先做一次完整的工艺数据审计——注射速度分几段?每段的切换位置依据是什么?冷却时间有没有随环境温度调整?这些细节,才是工业塑料件能否守住公差的生命线。南京金源塑料厂在承接每个非标塑胶构件定做项目前,都会和客户坐下来,把DFM报告里的风险点逐条过目,而不是拿到图纸就开干。这世上没有完美的模具,只有把问题想在前面的工程师。