南京金源塑料厂塑料模具制作与工业塑料件选型指南
📅 2026-10-02
🔖 南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做
在工业制造领域,塑料件的精度与一致性往往决定了整机的装配效率与使用寿命。不少采购负责人发现,同一套图纸在不同供应商处打样,尺寸公差波动可达±0.3mm以上,批量装配时频繁出现卡扣错位或螺丝柱开裂。这背后,模具钢材选型、注塑工艺窗口与塑料收缩率补偿的匹配度是关键变量。
模具制造:从钢材到冷却系统的隐性成本
一副合格的塑料模具,其型腔表面粗糙度应稳定控制在Ra0.4以内,模架刚度需依据注塑机吨位反推验证。南京金源塑料厂在塑料模具制造环节采用P20预硬钢与718H镜面钢分级方案,针对透明件与结构件分别设计冷却水路,将成型周期压缩12%–18%。对于非标塑胶构件定做需求,我们建议客户在开模前确认脱模斜度与顶针排布,避免后期改模产生额外放电加工费用。
工业塑料件选型的三项硬指标
- 力学性能:ABS+PC合金适用于外壳类工业塑料件,悬臂梁缺口冲击强度可达45kJ/m²以上;
- 耐化学性:接触油脂环境优先选用PA66+GF30,但需注意模具需做防腐蚀处理;
- 尺寸安定性:POM件在80℃环境下放置48h,收缩率波动应小于0.2%。
包装塑料制品则更关注壁厚均匀性与堆码强度。例如周转箱类产品,我们通常将熔体温度设定在230–250℃区间,配合多点热流道阀针控制,使翘曲变形量控制在0.15mm/mm以内。
注塑加工中的过程能力管控
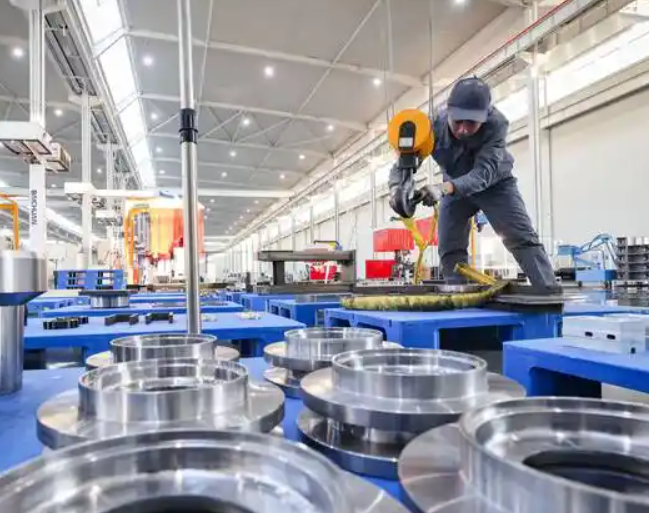
塑胶外壳注塑加工不能只看首件报告。南京金源塑料厂在批量生产中每2小时抽检一次关键尺寸,并利用模内压力传感器监控型腔平衡。当CPK值低于1.33时,立即调整保压曲线或模温机设定。这种动态管控方式,使南京金源塑料厂:塑胶外壳注塑加工,塑料模具制造,工业塑料件,包装塑料制品,非标塑胶构件定做的全流程可追溯性得到实质保障。
实践建议:新项目启动时,请提供完整3D数据与一年内预测用量。小批量试产阶段建议采用铝模或软钢模验证结构,待设计冻结后再切换至量产钢模,可降低30%以上前期投入风险。
从模具寿命管理到注塑参数标准化,塑料件供应链的竞争力正从单一价格转向全周期稳定性。南京金源塑料厂持续积累各行业失效案例数据库,为工业客户提供可制造性分析报告,让每一克塑料都发挥应有的结构价值。